Marcado láser y tratamientos industriales: ¡garantice la durabilidad del marcado tras el proceso!
El problema no es marcar, sino seguir siendo legible después del tratamiento
Cataforesis, pintura, granallado, chorreado de arena, tratamiento térmico, mecanizado, fosfatado: cada tratamiento posterior agrede el marcado a su manera. Un recubrimiento lo cubre, un granallado lo martillea, un mecanizado lo elimina, un tratamiento térmico destruye su contraste.
La trazabilidad exige, sin embargo, que el código siga siendo utilizable después de estas etapas, en ocasiones hasta el cliente final.
El marcado láser responde a esta exigencia. Sin contacto y sin consumibles, se adapta a una amplia variedad de materiales y de cadencias de producción. Sobre todo, en función de los parámetros utilizados, permite producir marcados con características físicas muy diferentes, lo que lo hace compatible con la mayoría de los tratamientos industriales.
No todos los marcados láser son iguales: Un mismo láser produce marcados con propiedades físicas muy distintas según los parámetros empleados: profundidad, relieve, tipo de interacción con el material. Frente a un tratamiento posterior determinado, algunos marcados resisten y otros desaparecen.
El resultado no depende únicamente del láser: Un mismo láser ofrece resultados muy diferentes según el método de marcado empleado. Es la combinación del equipo y del método lo que determina si el marcado sobrevivirá al tratamiento que va a recibir la pieza.
Desaparecer o sobrevivir: dos necesidades opuestas, a veces en la misma pieza:
Trazabilidad interna: el marcado láser se utiliza durante la fabricación y después debe desaparecer bajo el tratamiento final.
Un ejemplo: unas letras que identifican una variante de motorización en una puerta de vehículo, utilizadas como poka-yoke en el montaje y posteriormente cubiertas por la pintura.
Trazabilidad completa: el marcado láser debe seguir siendo legible después del tratamiento. Número de serie, código Datamatrix impuesto por una norma o destinado al cliente final.
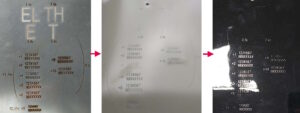
Un mismo láser cubre ambos casos en la misma pieza. En puertas de vehículo, las letras EL/TH desaparecieron tras la cataforesis y la pintura negra, mientras que el número de serie se mantuvo legible. Se utiliza el mismo láser; solo cambian los parámetros de marcado.
Los resultados que se presentan a continuación son ejemplos concretos de aplicaciones en producción. Piezas reales, marcadas y después sometidas a los procesos de fabricación de nuestros clientes. Cada tratamiento plantea un problema diferente al marcado. Y cada uno tiene su respuesta.
Tanto en acero como en aluminio, un código Datamatrix marcado antes de la cataforesis sigue siendo legible después de aplicar el recubrimiento.
En este caso, una pieza de chasis de vehículo (Body in White): un código Datamatrix y su texto, marcados antes de pasar por el baño KTL.
Después del tratamiento, el código se mantiene perfectamente legible. El tiempo de marcado es aquí de 12 s.
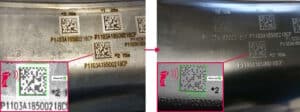
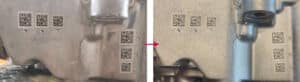
El granallado deforma las celdas del código en la superficie. Para que el código Datamatrix siga siendo legible después del impacto, los parámetros de marcado se adaptan al tamaño del abrasivo utilizado.
En este caso, nueve marcados situados en distintas posiciones de un cárter de aluminio de caja de cambios permitieron validar la repetibilidad del proceso. El tiempo de marcado de un código Datamatrix se sitúa entre 6 y 10 segundos según el tamaño del código, para una profundidad de aproximadamente 0,2 mm.
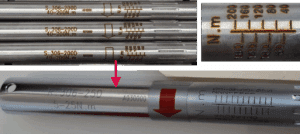
Cuando el tratamiento elimina material, el marcado debe ser más profundo que el espesor retirado.
Este ejemplo muestra un marcado en elementos de llaves dinamométricas. Sobre el tubo se realiza una operación de rectificado que afecta a la superficie marcada. La profundidad de marcado obtenida es de 0,2 mm, con un tiempo de ciclo de 38 segundos, rotación del tubo incluida.
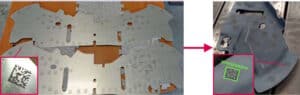
El tratamiento térmico puede atenuar considerablemente cualquier contraste visual del marcado. Esta operación se realiza generalmente en aceros y fundiciones.
Aquí, una pieza de chapa de automoción se somete a este tratamiento y alcanza 950 °C después del marcado. Con unos parámetros adaptados, el contraste se mantiene y un sistema de lectura estándar descodifica el código Datamatrix sin dificultad. El tiempo de marcado es de 2 segundos para un código de 12×12 mm.
Cada combinación de material, geometría y tratamiento posterior produce un resultado específico. Ninguna tabla de correspondencia lo predice. La validación se realiza sobre sus piezas, en su proceso.
El procedimiento: definición de la necesidad (contenido, tamaño del código, tiempo de ciclo, tratamiento posterior), marcado de muestras representativas, paso por su flujo de producción real y control de legibilidad después del tratamiento. La configuración de lectura (objetivo, iluminación, ángulo) forma parte de la optimización.
Al final, un informe de viabilidad con resultados documentados y muestras validadas, antes de cualquier compromiso sobre un equipo.